Feuerfeststeine für den steigenden Blockguss: Fallstudie eines Bauxit-Kanalsystems

Kurz gefasst: Ein führender europäischer Hersteller von Edelstahl und Schmiedeteilen (~120.000 t/Jahr) hatte in seinem Kanalsystem für den steigenden Blockguss drei Probleme auf einmal: Einschlüsse und Risse im Block, Eintrag von Verunreinigungen aus dem Feuerfestmaterial und ein reales Durchbruchrisiko an den Verbindungen. PCO baute das System auf die Bauxitsorte ALUTEX B80Lc um (>80 % Al₂O₃, niedriger Fe₂O₃-Gehalt), mit langen Nut-und-Feder-Verbindungen an allen Fugen und vereinheitlichten Toleranzen aller Steine. Das Ergebnis: kein einziger Durchbruch seit der Einführung, glatte, saubere Kanäle und ein geringeres Risiko von Verunreinigungen und Mikroeinschlüssen.

Rund 97,5 % des weltweit erzeugten Stahls laufen heute über den Strangguss: Die Anlage liefert Brammen, Vorblöcke und Knüppel, aus denen Bleche, Schienen und Stäbe gewalzt werden. In die Kokille gelangt nur noch ein kleiner Teil der Produktion — und das nicht aus Gewohnheit. Schwere Schmiedeblöcke sowie Edel-, Werkzeug- und hochlegierte Stähle verlangen einen inneren Reinheitsgrad und eine Oberflächenqualität, die genau dieser Weg liefert. Ein guter Teil dieser Stähle wird steigend vergossen — von unten in die Kokille.

Das Herz des Verfahrens ist das Kanalsystem: Trichter, Trichterrohre, Königstein und Kanalsteine — feuerfeste Keramik, eingebaut in einen Stahlmantel und in die Gespannplatte, verbunden mit den Kokillen. Durch dieses System fließt die ganze Schmelze, Tonne für Tonne, und es entscheidet zu einem großen Teil über die Qualität des Blocks. Die Keramik hat dabei zwei Aufgaben zugleich: rund 1600 °C und fast eine Stunde strömendes Metall unter steigendem ferrostatischem Druck auszuhalten — und dem Stahl nichts von sich abzugeben, denn jedes Teilchen, das aus den Kanälen gerissen wird, bleibt als Fehler im Block.

Der erste Teil des Artikels erklärt, warum die Werkstoffwahl für das Kanalsystem so schwer wiegt: wie die Keramik verschleißt, was die verfügbaren Sorten unterscheidet und was eine falsche Wahl kostet. Der zweite zeigt einen Fall aus der Praxis: Ein europäischer Hersteller von Edelstahl und Schmiedeteilen stellte sein System von Sintermullit auf einen eisenarmen Bauxit um und hat gemessen, was der Wechsel gebracht hat — beim Reinheitsgrad des Blocks, beim Verschleiß des Werkstoffs und beim Durchbruchrisiko.


Wie der steigende Blockguss funktioniert

Beim steigenden Blockguss (auch Gespannguss genannt) wird der flüssige Stahl nicht von oben in die Kokille gegossen. Er wird aus der Gießpfanne in einen Trichter gegossen, fällt durch eine Säule senkrechter Trichterrohre nach unten und fließt dann waagerecht und aufwärts durch ein Netz keramischer Kanäle, die jede Kokille ruhig von der Basis her füllen.

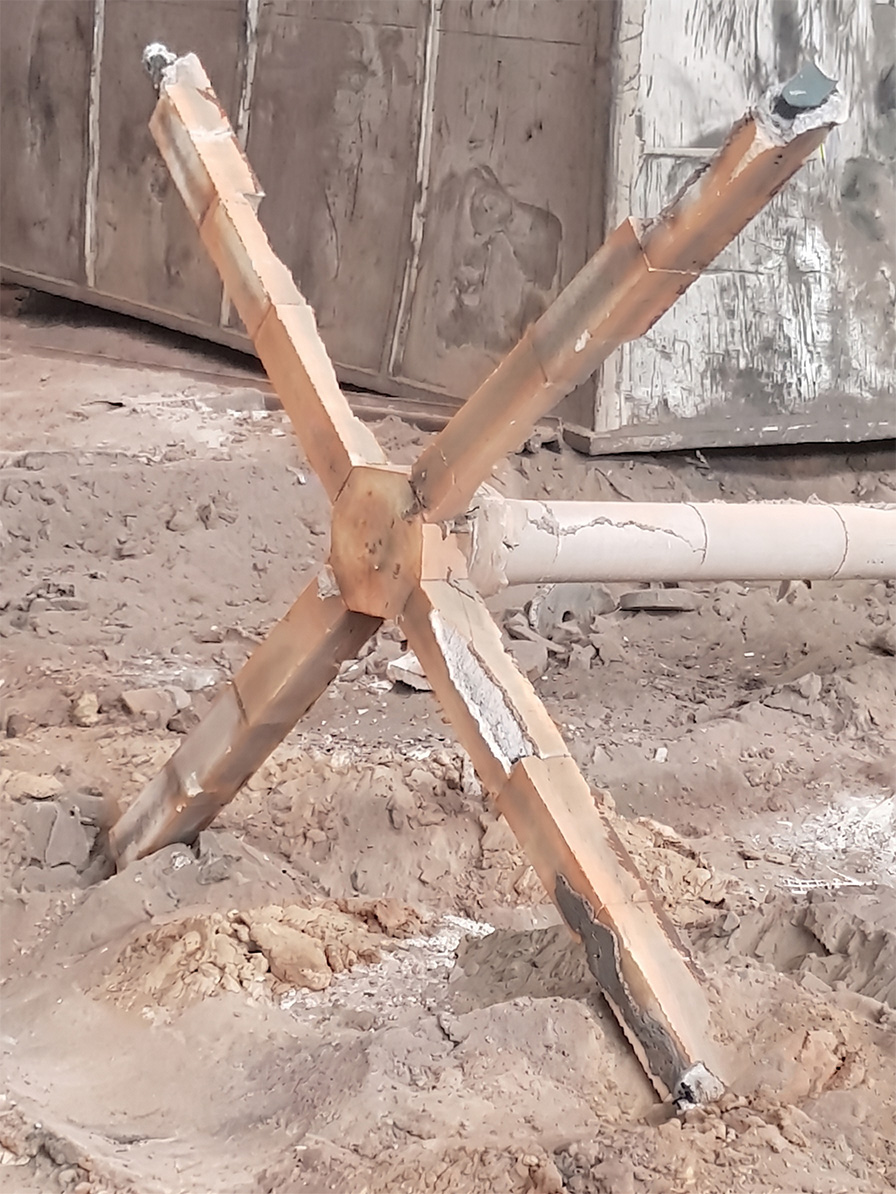
Der Weg des Metalls ist eine Kette feuerfester Steine — das montierte Ganze ist das Kanalsystem (engl. hollow ware), und das erstarrte Stahlgerüst, das nach dem Guss darin zurückbleibt, das Stahlskelett (im Jargon: die „Spinne“):

Weil sich die Kokille von unten füllt, steigt der Metallspiegel ruhig, ohne Spritzer. Genau darum geht es: Der steigende Guss liefert eine deutlich bessere Blockoberfläche und weit weniger Reoxidation als der fallende Guss — deshalb dominiert er bei Schmiede-, Werkzeug- und Edelstählen, wo Oberflächen- und Innenqualität nicht verhandelbar sind. Er erlaubt außerdem, mehrere Kokillen mit einem Guss zu füllen — gut für die Produktivität, aber es bedeutet auch: Ein einziger schwacher Kanalstein kann mehr als einen Block verderben.


Das Kanalsystem: Hier wiegt die Feuerfestauswahl wirklich schwer

Das Kanalsystem erlebt eine brutale Kombination von Beanspruchungen in sehr kurzer Zeit. Der Stahl kommt mit rund 1.600–1.650 °C an, strömt schnell und turbulent, und die Kanäle müssen einen steigenden ferrostatischen Druck über die gesamte Gießdauer halten — bei großen Blöcken oft fast eine Stunde — ohne zu erweichen oder undicht zu werden. Dazu kommt: Beim Gießbeginn gehen die Steine in Sekunden von Raumtemperatur auf volle Hitze — der Temperaturwechsel dieses ersten Schwalls ist ein reales Versagensszenario.

Drei Verschleißmechanismen richten den größten Schaden an — und alle drei sind chemischer Natur:

Reduktion der Kieselsäure durch gelöstes Aluminium. In aluminiumberuhigten Stählen reduziert gelöstes [Al] die Kieselsäure im Feuerfestmaterial: SiO₂ + [Al] → Al₂O₃ + [Si]. Die Reaktion frisst die Keramikoberfläche an und erzeugt zugleich große exogene Tonerde-Einschlüsse, die im Stahl landen. Das ist der wichtigste Grund, in Kanalsystemen für Stähle mit hohem Reinheitsgrad die freie Kieselsäure niedrig zu halten.

Flussmittelwirkung des Manganoxids. MnO ist ein starkes basisches Flussmittel. Es reagiert mit dem SiO₂ der Keramik zu niedrigschmelzenden Mangansilikaten — diese erweichen und werden in den turbulenten Zonen weggespült, wodurch frisches Material dem nächsten Angriff ausgesetzt wird. Manganreiche Stahlsorten sind besonders aggressiv.

Benetzung durch Eisenoxide. Fe₂O₃- und FeO-haltige Phasen benetzen die Keramikoberfläche und verschärfen sowohl die Erosion als auch die Reoxidation des Stahls.

Das Ausmaß des Problems ist gut dokumentiert: In beruhigten Stählen werden rund 60 % der exogenen Einschlüsse (Makroeinschlüsse) dem chemischen Angriff und der Flussmittelwirkung auf Feuerfestmaterial zugeschrieben — und erosionsbedingte Einschlüsse sind in der Regel größer und damit schädlicher als solche aus mitgerissener Schlacke. Die Erosion konzentriert sich dort, wo die Strömung turbulent ist — deshalb empfiehlt die Literatur, die Strömungsgeschwindigkeiten in den Kanälen niedrig zu halten, besonders in der kritischen Anfangsphase des Gusses.

Für den, der die Rechnungen bezahlt, heißt das dreierlei ganz konkret:


Wann Schamotte, wann Mullit, wann Bauxit

Die Werkstoffwahl für das Kanalsystem ist im Grunde ein Aufstieg im System Al₂O₃–SiO₂: Jede Stufe kostet mehr, kauft aber chemische Beständigkeit und Reinheit.

Sortenfamilie Typischer Al₂O₃-Gehalt Verhalten im Kanalsystem Bester Einsatz
Schamotte 30–42 % Am günstigsten, temperaturwechselbeständig, aber der hohe SiO₂-Gehalt reagiert leicht mit [Al] und MnO Einfache Stahlsorten, kleine Blöcke, kurze Gießzeiten
Sintermullit ~72 % (Mullitphase) Geringe Wärmedehnung → sehr gute Temperaturwechsel- und Kriechbeständigkeit; weniger Korrosion und Infiltration als Schamotte Höhere Sorten mit Anspruch an gute Oberflächenqualität
Schmelzmullit ~72 % (Mullitphase) Minimale Wärmedehnung → herausragende Temperaturwechselbeständigkeit; bessere Korrosionsbeständigkeit und weniger Infiltration als Sintermullit — aber teuer Höhere Sorten mit Anspruch an exzellente Oberfläche, wenn das Budget es erlaubt
Bauxit (gebrannt oder chemisch gebunden) >80 % Mehr Tonerde und weniger freie Kieselsäure als Mullit; eisenarme Sorten liefern hohen Reinheitsgrad und besseren Durchbruchschutz Aggressive Sorten und „Null-Eintrag“-Anforderungen, große Blöcke, hoher ferrostatischer Druck, lange Gießzeiten

Zwei Feinheiten wiegen schwerer als die bloße Al₂O₃-Zahl.

Erstens: Die Mineralogie schlägt die reine Chemie. Was der Erosion widersteht, ist die Stabilität der Bindephase — der Mullitmatrix, des kieselsäurearmen Glases — und nicht der Gesamtprozentsatz an Al₂O₃. Ein hochtonerdehaltiger Stein mit instabiler, kieselsäurereicher Bindung kann schneller verschleißen als ein tonerdeärmerer mit sauberer Matrix.

Zweitens: Das Bindesystem verändert das Verhalten des Steins während des Gusses. Bauxit-Kanalsysteme sind oft chemisch (phosphatisch) gebunden statt hochgebrannt. Die Phosphatbindung gibt dem Stein hohe Festigkeit bei Handling und Montage, enge Maßtoleranzen und hohe Abriebfestigkeit gegen den strömenden Stahl — entscheidende Eigenschaften für eine präzise gepasste Nut-und-Feder-Verbindung.


Woran man die Leistung eines Kanalsystems misst

Ein Kanalsystem wird auf zwei Ebenen beurteilt — im Labor und auf dem Gießplatz — und beide müssen zusammenpassen.

Im Labor zählen: offene Porosität und Rohdichte (weniger Porosität begrenzt die Metallinfiltration, wobei ein Teil der Porosität bewusst akzeptiert wird — für die Temperaturwechselbeständigkeit und als Isolierung gegen vorzeitiges Erstarren des Stahls in den Kanälen), die Druckfeuerbeständigkeit (hält der Kanal seine Form unter dem ferrostatischen Druck?), die bleibende Längenänderung (ein leicht positiver Wert ist oft erwünscht — ein Stein, der minimal wächst, zieht die Verbindungen fest) und die Zahl der ertragenen Temperaturwechselzyklen.

Das endgültige Urteil aber steht auf dem Stahlskelett — der erstarrten „Spinne“, die nach dem Guss aus dem System gezogen wird. Ein gebrauchtes Kanalsystem ist eine fertige Probe für die Post-mortem-Analyse, und erfahrene Praktiker lesen sie direkt:

Stimmige Laborwerte plus ein sauberes Skelett plus ein reinerer Block — so sieht „gut“ aus. Und genau das hat der folgende Fall geliefert.


Fallstudie: eisenarmes Bauxit-Kanalsystem für 42CrMo4-Schmiedeblöcke

Die Einsatzbedingungen

Ein führender europäischer Hersteller von Edelstahl und Schmiedeteilen, der rund 120 000 Tonnen pro Jahr vergießt, betreibt eine Blockguss-Route für legierte Schmiedegüten. Referenzfall ist eine 42CrMo4-Schmelze — ein Chrom-Molybdän-Stahl für Schmiedestücke, bei dem der innere Reinheitsgrad direkt über den Wert des fertigen Teils entscheidet.

Parameter Wert
Stahlsorte (Referenz) 42CrMo4
Gießtemperatur 1.630 °C
Pfannenkapazität 50 t
Gießdauer ~1 Stunde
Blockgewicht 800 kg

Unter diesen Bedingungen — Edelstahl, fast eine Stunde Metallkontakt — ist der Kanal kein passives Bauteil. Er ist eine aktive Quelle von Einschlüssen, Anbackungen und Durchbruchrisiko, und drei Dinge im System entscheiden über das Ergebnis: die Werkstoffzusammensetzung, die Toleranzen der Steine und die Tiefe der Nut-und-Feder-Verbindungen.

Die Ausgangslage: gute Absichten auf schlechten Verbindungen

Das Werk arbeitete mit einem Kanalsystem aus Sintermullit, und die Symptome — über den ganzen Prozess verstreut — führten an einen einzigen Ort: zur Keramik.

Eine Diagnose, zwei Fronten: ein Werkstoff, der nicht zum Stahl passte, und Verbindungen, die zu flach waren, um dem Metall den Fluchtweg zu versperren.

Die Lösung: eine neue Sorte und eine tiefere Verzahnung

PCO baute das System um ALUTEX B80Lc herum neu auf — seine dedizierte Sorte für den Blockguss, entwickelt auf Basis einer speziellen Komposition sorgfältig ausgewählter, eisenarmer Bauxite (>80 % Al₂O₃, bewusst niedriges Fe₂O₃) — und führte parallel zwei Konstruktionsänderungen ein:

Im Werkstoff selbst steckt die eigentliche Metallurgie. Die Rohstoffbasis — eine Komposition ausgewählter Bauxite mit hohem Tonerdegehalt und kaum freier Kieselsäure — lässt dem Stahl praktisch nichts zum Reagieren, während der bewusst niedrige Eisenoxidgehalt eine Quelle von Benetzung und Reoxidation beseitigt. Darauf arbeitet ein eigens für den Blockguss entwickeltes chemisches Bindesystem: Es schließt die dichten Bauxitkörner in eine abriebfeste Matrix ein, die dem strömenden Metall standhält, hält enge Toleranzen Stein für Stein — und dehnt sich beim ersten Aufheizen minimal aus, sodass sich die montierten Verbindungen genau dann festziehen statt zu lockern, wenn sich der ferrostatische Druck aufbaut.

Die Auswahllogik ist dieselbe wie bei jeder Zustellung: Je aggressiver die Stahlsorte, je höher die Reinheitsanforderung und je größer der Block, desto höher muss man die Tonerde-Leiter hinauf (Schamotte → Mullit → Bauxit). Mehr Al₂O₃ und weniger freie Kieselsäure heißt weniger SiO₂ für den Angriff von [Al] und MnO; wenig Eisenoxid heißt eine Benetzungsquelle weniger und weniger niedrigschmelzende Phasen — jene, die den Eintrag von Verunreinigungen antreiben.

Die Montage auf der Gespannplatte

Das System wird auf der Gespannplatte montiert: Der Königstein nimmt den Strahl aus den Trichterrohren auf, und von ihm gehen die Kanalsteine ab, abgeschlossen mit den Kanalendsteinen unter den Kokillen. Dank vereinheitlichter Toleranzen und der langen Nut-und-Feder-Verbindung fügen sich die Steine eng und wiederholgenau.
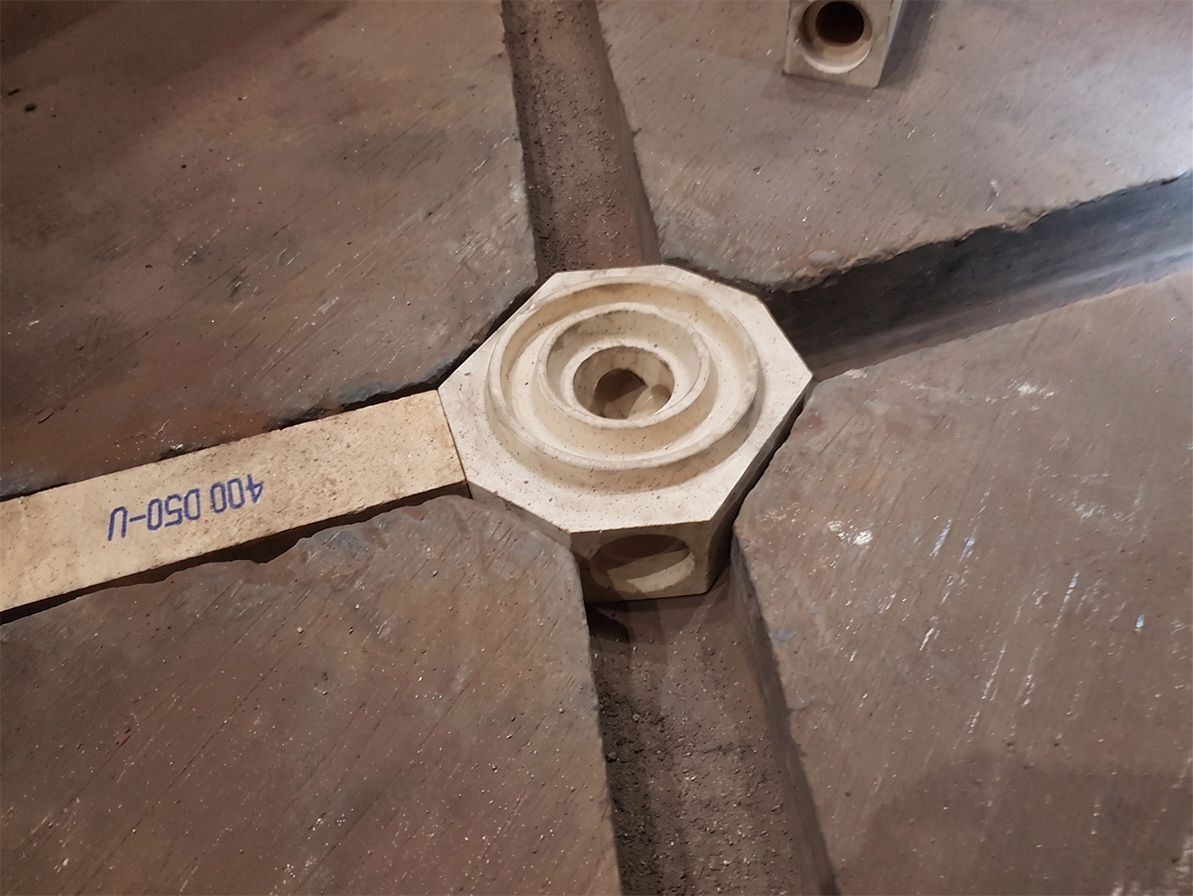
Königstein mit 400-mm-Kanalstein — Montage in der Gespannplatte.
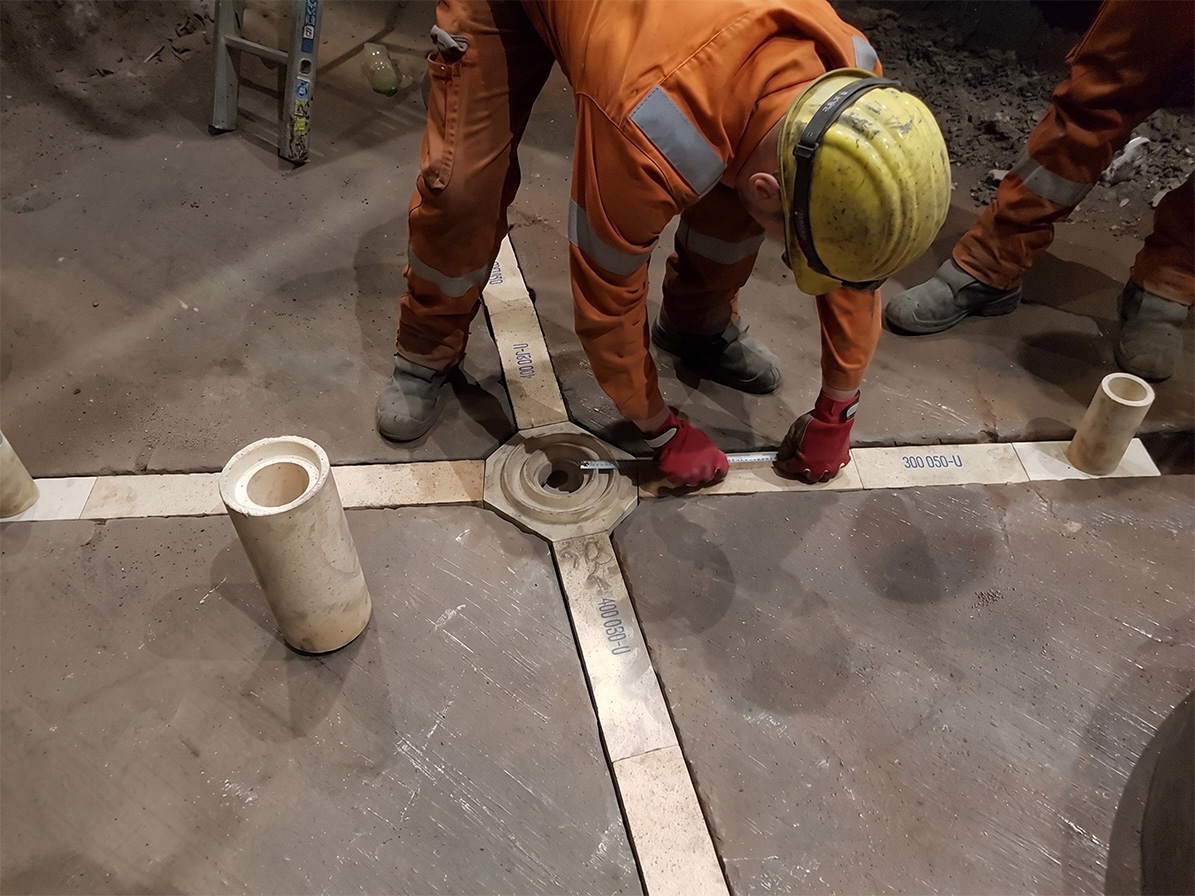
Montage des Systems: Königstein + 2 × 400-mm-Kanalstein + Kanalendstein auf der Gespannplatte.

Die Ergebnisse: Das Stahlskelett lügt nicht

Nach dem Guss ist der ehrlichste Zeuge das Stahlskelett — das erstarrte Metall, das aus den Kanälen gezogen wird. Seine Oberfläche ist der direkte Abdruck dessen, was an der Grenzfläche Stahl–Keramik geschehen ist. Für den 42CrMo4-Referenzfall:

Was bewertet wurde Ergebnis mit dem Bauxit-System
Durchbruchschutz Kein einziger Durchbruch seit Einführung des Werkstoffs
Skelettoberfläche Glatt und sauber; kein anhaftendes Feuerfestmaterial; gebrauchte Steine und Anbackungen lösen sich ohne Kampf
Verbindungen Deutlich sauberer und dichter als bei der Vergleichslösung
Schnitt durch den Kanalstein Infiltration bis etwa 50 % der Wanddicke, aber kein Werkstoffverschleiß, keine schwachen Phasen, keine Risse
Reinheitsgrad des Blocks (Labor) Weniger Verunreinigungen und Mikroeinschlüsse in den geprüften Blöcken
Blockqualität Insgesamt verbessert

Vollständiges Stahlskelett auf den PCO-Steinen nach dem Guss.

Ein vollständiges Skelett — gleichmäßig, homogen, ohne Auswüchse und Auswaschungen. Das System hat seine Geometrie über den ganzen Guss gehalten.
Kontaktfläche zwischen PCO-Feuerfestmaterial und Stahlskelett, nahe dem Königstein.
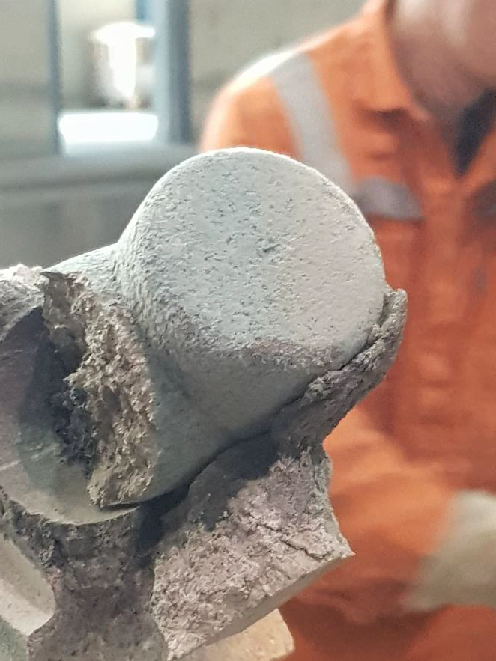
Skelettoberfläche am Kanalendstein.

Die Gusshaut ist glatt und sauber, und das Feuerfestmaterial löst sich mit einer klaren, scharfen Grenze von ihr. Der Stahl hat sich nicht mit der Keramik verbunden — und ihr nichts entnommen.
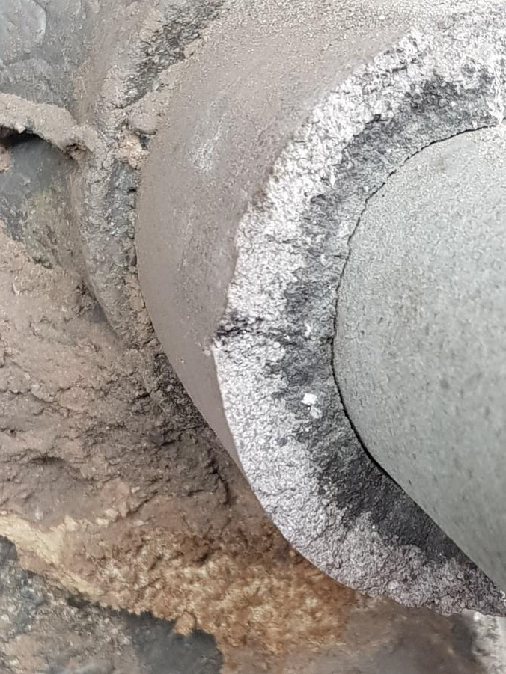
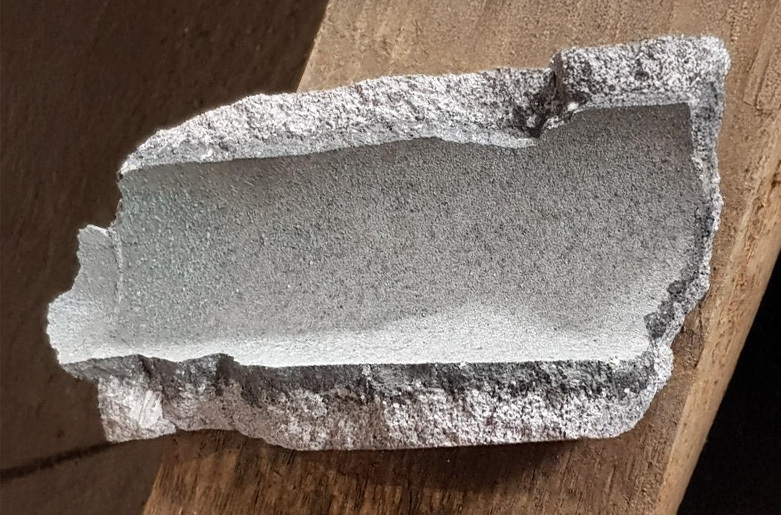
Schnitt durch die Infiltrationszone des Stahls in einem PCO-Kanalstein.

Am aussagekräftigsten ist die scheinbar beunruhigende Zeile der Tabelle: Der Stahl ist etwa bis zur halben Wanddicke in den Kanalstein eingedrungen — und hat trotzdem nichts zerstört. Die Infiltrationszone ist kompakt, ohne Risse und ohne Zerbröseln. Kontrollierte Infiltration, keine Zerstörung. Entscheidend ist nicht, ob der Stahl eingedrungen ist, sondern ob er etwas kaputt gemacht hat: Infiltration ohne Reaktion ist akzeptabel; erst die Reaktion reißt Feuerfestmaterial in den Stahl und frisst den Kanal.

Und so sieht dieselbe Stelle aus, wenn der Werkstoff dem Stahl nicht hinterherkommt — die Vergleichslösung:
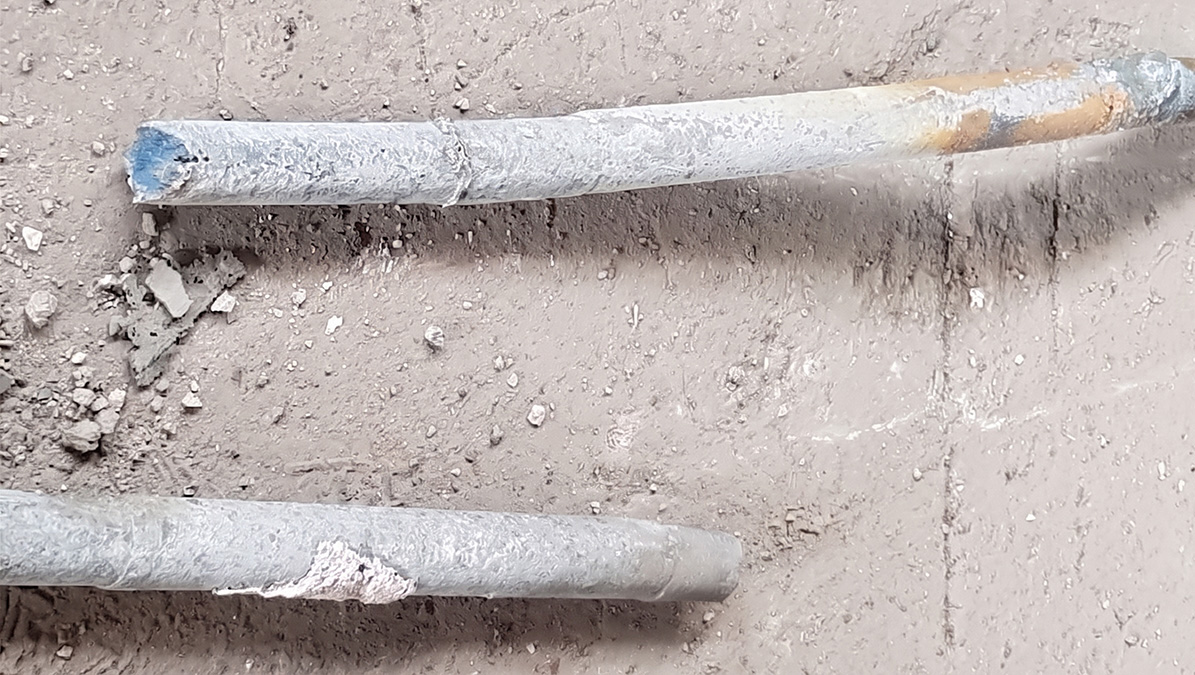
Stahlskelette des Vergleichsmaterials.

Es genügt, die Oberflächen zu vergleichen. Die Skelette des Vergleichsmaterials sind unregelmäßig, rau und stellenweise deutlich dünner, mit anhaftendem Material und rostorangen Belägen entlang der Oberfläche. Das ist keine Kosmetik — das ist die Aufzeichnung einer Reaktion zwischen Keramik und Stahl.

Eine raue Haut und anhaftende Rückstände bedeuten, dass das Metall den Werkstoff mitgenommen und mit ihm reagiert hat; die Verfärbungen sind die Produkte dieser Reaktion — niedrigschmelzende Phasen und Oxide, gebunden an die Gussoberfläche. Jeder solche Punkt an der Grenzfläche Keramik–Stahl ist ein potenzieller nichtmetallischer Einschluss, der in den Block wandert. Mit anderen Worten: Auf dem Skelett sieht man genau das, was das Labor später im Metall findet.

Warum es funktioniert hat

Jedes Ergebnis lässt sich aus der Logik von Werkstoff und Konstruktion herleiten. Der reinere Stahl kam aus der Chemie: Bauxit mit >80 % Al₂O₃ trägt weniger freie Kieselsäure als der vorherige Mullit (~72 %), und der niedrige Fe₂O₃-Gehalt beseitigt eine Quelle von Benetzung und Reoxidation — weniger SiO₂ + [Al]-Reaktion, weniger MnO-Flussmittelwirkung, weniger Erosionseinschlüsse und kein messbarer Eintrag.

Die null Durchbrüche sind das Verdienst der überarbeiteten Mechanik und des Werkstoffverhaltens: Die langen Nut-und-Feder-Verbindungen und die vereinheitlichten Toleranzen schließen die Leckwege, während die chemische Bindung und die leichte Ausdehnung beim Aufheizen die montierten Fugen unter dem ferrostatischen Druck festziehen. Die leichte Demontage und das saubere Skelett sind die Folge geringer Reaktivität — der Werkstoff verbindet sich schlicht nicht mit dem erstarrten Stahl.

Nichts davon macht Bauxit zur Universalantwort. Bei einfachen Stahlsorten, kleinen Blöcken und kurzen Gießzeiten sind Schamotte oder Mullit oft völlig ausreichend — und günstiger. Der Kern dieses Falls ist enger und nützlicher: Bei aggressiven Sorten mit hohem Reinheitsgrad, großen Blöcken, hohem ferrostatischem Druck und langen Gießzeiten liefert ein eisenarmes Bauxit-Kanalsystem eine messbare Reserve an Reinheit und Durchbruchschutz, die ein kieselsäurereicheres Material nicht bieten kann.


Das Wichtigste in Kürze


Häufige Fragen

Reicht Mullit für den Blockguss von Edelstählen?

Bei hohen Reinheitsanforderungen und langen Gießzeiten — wählen Sie Bauxit. Ein höherer Al₂O₃-Gehalt gibt mehr Beständigkeit gegen Korrosion und Infiltration, und ein niedriger Fe₂O₃-Gehalt begrenzt niedrigschmelzende Phasen und den Eintrag von Verunreinigungen. Mullit bleibt eine gute Wahl für höhere Sorten ohne so strenge Reinheitsanforderungen; Schamotte — für einfache Stähle und kleine Blöcke.

Reduziert eine längere Nut-und-Feder-Verbindung wirklich Durchbrüche?

Ja. Eine tiefere Verzahnung verlängert den Weg des Metalls durch die Fuge, und zusammen mit vereinheitlichten Toleranzen ergibt sie wiederholgenau dichte Verbindungen. Das ist ein physisches Verschließen des Fluchtwegs, keine Kosmetik.

Der Stahl ist in etwa 50 % der Wanddicke eingedrungen — disqualifiziert das den Werkstoff?

Die Infiltrationstiefe allein entscheidet nichts. Wenn der Werkstoff trotz des eingedrungenen Stahls weder Verschleiß noch schwache Phasen noch Risse zeigt — arbeitet er kontrolliert. Beurteilen Sie die Integrität der Struktur, nicht die Eindringtiefe.

Woran erkennt man, dass das Kanalmaterial den Stahl „verunreinigt“?

Am Block und am Skelett: erhöhte Einschluss- und Mikroeinschlusswerte in den Prüfungen, Materialreste, die an den Kanaloberflächen haften, Anbackungen, die sich schwer entfernen lassen. Ein glattes, sauber abgehendes Skelett ist das Signal, dass die Keramik keine Verunreinigungen an das Metall abgibt.


PCO-Lösungen: PCO fertigt das komplette Steinprogramm für Blockguss-Kanalsysteme — darunter das chemisch gebundene Alutex B80Lc — und unterstützt Kunden bei der Systemauslegung (Nut-und-Feder-Geometrie, Toleranzen), der Montage und der Post-mortem-Analyse der Stahlskelette, mit der sich Verschleißmechanismen an real gebrauchten Steinen identifizieren lassen, dienstleistungen.

Kämpfen Sie mit Einschlüssen, Verunreinigungseintrag oder Durchbrüchen beim Blockguss? PCO hilft Ihnen, ein Kanalsystem passend zu Ihrer Stahlsorte, Blockgröße und Gießdauer auszuwählen und auszulegen. Kontaktieren Sie unser technisches Team


Feuerfestmaterial für einen Industrieofen auswählen: ein praktisches Entscheidungsschema

Die Auswahl eines Feuerfestmaterials bedeutet nicht, das „beste“ Produkt zu finden. Es geht darum, die Eigenschaften des Materials an die konkreten Betriebsbedingungen des Ofens anzupassen – thermisch, chemisch, mechanisch und konstruktiv. Das Ziel ist eindeutig: eine vorhersehbare und wirtschaftlich vertretbare Lebensdauer der Auskleidung sicherzustellen.

In diesem Beitrag stellen wir ein vierphasig Entscheidungsschema vor, das dabei hilft, systematisch von der Analyse der Betriebsbedingungen zur Wahl der Auskleidungskonfiguration zu gelangen. Das Schema beruht auf der langjährigen Erfahrung von PCO bei der Auslegung von Auskleidungen für die Stahl-, Zement-, Kalk-, Energie- und Gießereiindustrie.

Hinweis: Die hier vorgestellten Empfehlungen dienen ausschließlich zu Bildungszwecken und können keine unmittelbare Grundlage für die Auslegung einer Auskleidung bilden. Jede Anwendung erfordert eine individuelle und umfassende Analyse, die die Betriebsbedingungen, die Geometrie der Anlage, ihre Betriebshistorie und die Prozessanforderungen berücksichtigt. Wenn Sie das passende Material für Ihre Anlage auswählen müssen, wenden Sie sich an unsere Konstruktionsabteilung – das Kontaktformular finden Sie am Seitenende.


Phase I: Audit der Betriebsbedingungen – womit die Auswahl des Feuerfestmaterials beginnt

Bevor Sie die Datenblätter der Produkte durchgehen, müssen Sie die Bedingungen, unter denen die Auskleidung arbeiten wird, genau beschreiben. Das ist die absolute Grundlage der Auswahl – ohne sie ist jede Materialentscheidung ein Ratespiel.

Thermisches Profil

Ermitteln Sie die maximale Betriebstemperatur und die Dauer ihrer Aufrechterhaltung (die sogenannte soaking period, also der längstmögliche Zeitraum, in dem die Auskleidung bei einer bestimmten Temperatur gehalten wird). Berücksichtigen Sie hier alle möglichen Extremsituationen.

Eine praktische Faustregel: Konstrukteure sind in der Regel bestrebt, ein Material zu wählen, dessen Druckfeuerbeständigkeit (ISO 1893) etwa 100–200 ℃ über der maximalen Betriebstemperatur liegt. Natürlich ist zu bedenken, dass diese Regel eine Verallgemeinerung ist und nicht losgelöst von den übrigen Betriebsfaktoren angewendet werden kann – unter anderem der Atmosphäre, in der die Auskleidung arbeitet, da diese die Stabilität des Feuerfestmaterials erheblich beeinflussen kann.

Betriebsweise des Ofens

Arbeitet der Ofen kontinuierlich (stationärer Zustand) oder zyklisch (Anfahren, Stillstände, Temperaturschwankungen)? Zyklisch betriebene Anlagen stellen deutlich höhere Anforderungen an die Temperaturwechselbeständigkeit und die Abplatzbeständigkeit. Dies ist einer der am häufigsten unterschätzten Faktoren – ein Material, das im Dauerbetrieb hervorragend funktioniert, kann nach wenigen Temperaturzyklen versagen. Deshalb lohnt es sich bei Anwendungen, die Temperaturschocks (schnellen Temperaturänderungen) oder häufigem zyklischem Betrieb ausgesetzt sind, Eigenschaften wie die Wärmeausdehnung und die Beständigkeit gegen plötzliche Temperaturänderungen zu analysieren.

Achten Sie bei der Analyse der Produktkennwerte stets auf die Prüfmethode. Manche Eigenschaften unterliegen mehreren Prüfnormen und können daher unter unterschiedlichen Bedingungen bestimmt werden. So kann die Beständigkeit gegen plötzliche Temperaturänderungen mit Wasserzyklen (das Material wird mit Wasser abgekühlt) oder mit Luftzyklen (das Material wird mit einem Luftstrom abgekühlt) geprüft werden. Stellen Sie beim Vergleich von Materialeigenschaften sicher, dass Sie nach derselben Prüfnorm bestimmte Werte vergleichen.

Chemisches Umfeld

Bestimmen Sie den chemischen Charakter des Umfelds, in dem die Auskleidung arbeiten wird. Wird sie mit dem Prozessgut in Kontakt kommen – etwa mit dem Einsatzgut, dem Metall oder der Schlacke? Legen Sie den chemischen Charakter dieser Substanz fest – basisch, sauer oder neutral? Ermitteln Sie das Vorhandensein korrosiver Gase (üblicherweise betrachtet man CO, SO₂, Alkalidämpfe) und den Charakter der Atmosphäre – oxidierend oder reduzierend.

Das Prozessgut und die in der Anlage vorhandenen Gase können mit dem Auskleidungsmaterial reagieren und Veränderungen seiner Eigenschaften oder Korrosion verursachen. Sie können die mechanische Stabilität, die Wärmeleitfähigkeit oder die Wärmekapazität der Auskleidung beeinflussen. Leider gibt es keine einzige allgemeingültige Regel – stets müssen die Betriebsbedingungen der jeweiligen Anlage analysiert werden.

Mechanische Belastungen

Bestimmen Sie, ob und welchen mechanischen Belastungen die Auskleidung ausgesetzt sein wird. Prüfen Sie beispielsweise, ob das Material durch die Strömung des Prozessguts oder staubbeladener Gase einem abrasiven Angriff ausgesetzt sein kann. Analysieren Sie, ob an einer bestimmten Stelle Stoßbelastungen auftreten können (z. B. durch die Strömung des Materials). Übernimmt ein Auskleidungselement eine tragende Funktion, sollte betrachtet werden, welche Arten von Kräften auf es einwirken können – hier können alle üblichen Beanspruchungen auftreten: Druck, Biegung, Scherung oder Zug.

Ein Material mit sehr hoher Druckfestigkeit ist nicht immer die richtige Wahl. Bei besonders anspruchsvollen Anwendungen lohnt es sich, nicht nur die bei Raumtemperatur bestimmten Eigenschaften zu analysieren, sondern auch jene bei Betriebstemperatur sowie mögliche mechanische Stöße (beim Fließen oder Chargieren des Einsatzguts). In Zonen mit intensiver Abrasion oder Stoßbeanspruchung – etwa Chargieröffnungen oder Übergangszonen – kann die Abriebbeständigkeit wichtiger sein als die Feuerbeständigkeit selbst.


Phase II: Thermomechanische Eigenschaften – welche Eigenschaften wirklich zählen

Nachdem die grundlegenden Betriebsbedingungen festgelegt sind, analysieren Sie die verfügbaren Materialien im Hinblick auf die wichtigsten mechanischen und thermomechanischen Kennwerte. Dies ist die Phase, in der das Datenblatt mit Verständnis gelesen werden muss – nicht alle Angaben haben dasselbe Gewicht.

Druckfeuerbeständigkeit (RUL)

In tragenden Zonen ist dies ein aussagekräftigerer Kennwert als die reine Feuerbeständigkeit (PCE). Die Druckfeuerbeständigkeit gibt die Temperatur an, bei der sich das Material unter Druckbeanspruchung zu verformen beginnt – also unter Bedingungen, die der Realität nahekommen. Nach unserer Erfahrung ist das Übergehen dieses Kennwerts einer der häufigeren Konstruktionsfehler.

Wichtig ist, dass dieser Kennwert für ein und dasselbe Material je nach Atmosphäre im Ofen (oxidierend / reduzierend) unterschiedlich ausfallen kann. Auch das Vorhandensein korrosiver Einflüsse wirkt sich auf diese Eigenschaft des Materials aus. Als allgemeine Regel gilt: Je höher die Druckfeuerbeständigkeit, desto stabiler ist das Material bei hohen Temperaturen.

Offene Porosität

In Zonen mit Kontakt zu einem Stoff im flüssigen oder dampfförmigen Zustand suchen Sie Materialien mit niedriger offener Porosität. Eine hohe Porosität erleichtert die Infiltration und den kapillaren Transport aggressiver flüssiger Phasen tief in die Struktur, was die Korrosion von innen beschleunigt.

Heißbiegefestigkeit (Hot MOR)

Dies ist der tatsächliche Kennwert für die Festigkeit des Materials gegenüber Biegebeanspruchungen bei Betriebstemperatur. Festigkeitswerte „im kalten Zustand“ (CCS, MOR) haben nur begrenzten Auslegungswert – die mechanischen Eigenschaften von Keramik verändern sich mit steigender Temperatur erheblich. Anzumerken ist jedoch, dass es in vielen Fällen völlig ausreicht, sich auf die in Prüfungen bei Raumtemperatur bestimmten Kennwerte zu stützen.

Abriebbeständigkeit

Entscheidend bei Anlagen mit intensiver Strömung von Feststoffen oder Gasen mit hoher Geschwindigkeit. Besonders wichtig in den Übergangszonen von Zementöfen, in Rauchgaskanälen und Zyklonen. In solchen Zonen bewähren sich hochtonerdehaltige Materialien mit erhöhter Abriebbeständigkeit – etwa Andalusit-Steine wie Andalux und Abral.


Phase III: Systemkonfiguration — Steine oder Betone?

Die Wahl zwischen geformten Erzeugnissen (Steinen) und gegossenen Erzeugnissen (feuerfeste betone) ist eine Systementscheidung, nicht nur eine Materialfrage. Beide Lösungen sind gut – die Kunst besteht darin, sie an die Bedingungen anzupassen.


Kriterium Geformte Erzeugnisse (Steine) Monolithische (Betone)
Geometrie Stärker eingeschränkt, bedingt durch die Grenzen des Formgebungsverfahrens. Flexibilität – nahezu beliebige Geometrie, deutlich weniger Fugen.
Verlegegeschwindigkeit Kann langsamer sein und höheres Können des Verlegers erfordern (besonders wenn Zuschnitte nötig sind). Die Verarbeitung selbst (Gießen, Spritzen) kann schneller sein als das Mauern, erfordert jedoch den Bau von Schalungen und deren Ausschalung nach dem Einbau.
Trocknung Schneller, weniger anspruchsvoll. Wasser wird nur mit dem Mörtel eingebracht. Das gesamte Anmachwasser – physikalisch und chemisch gebunden – muss ausgetrieben werden. In der Regel müssen zudem die entsprechenden Temperaturen erreicht werden, um die angestrebte keramische Bindung zu erzielen.


Phase IV: Dämmeigenschaften – das Gleichgewicht zwischen Isolierung und Haltbarkeit

Hochtemperaturprozesse sind sehr energieintensiv und damit kostspielig. Deshalb besteht die Aufgabe der Auskleidung nicht nur darin, eine physische Barriere für den in der Anlage geführten Prozess zu bilden, sondern auch Wärmeverluste nach außen zu begrenzen – den Prozess also thermisch von der Umgebung zu isolieren. Hier kommen leichte Dämmstoffe ins Spiel, etwa ISOLUX-Steine. Die Isolierung von Hochtemperaturprozessen ist jedoch kontraintuitiv und daher tückisch.

Warum übermäßige Isolierung schadet

Das Hinzufügen oder Verstärken einer Dämmschicht erhöht die Temperatur im Inneren der Arbeitsauskleidung. Die Folgen sind gravierend:

Beschleunigte chemische Korrosion. Aggressive Medien (Schlacken, Alkalien, flüssige Phasen) reagieren bei höheren Temperaturen deutlich schneller. Eine höhere Temperatur senkt die Viskosität der in die Poren des Materials eindringenden Flüssigkeiten, was eine tiefere Infiltration und die Zerstörung der Struktur von innen ermöglicht.

Verlust der mechanischen Stabilität. Bei hohen Temperaturen nehmen Feuerfestmaterialien thermoplastische Eigenschaften an – sie beginnen, sich unter ihrem Eigengewicht zu verformen (Kriechen). Bei übermäßiger Isolierung verschiebt sich die thermoplastische Zone zu tief nach außen.

Fehlen einer Schutzansatzschicht. In Drehrohröfen (z. B. der Zementindustrie) verhindert ein zu geringer Wärmeabfluss nach außen die Bildung eines stabilen Ansatzes – jener natürlichen Schutzschicht, die durch das Erstarren der flüssigen Phasen des Einsatzguts auf der Arbeitsfläche des Feuerfestmaterials entsteht. Ein dünner oder instabiler Ansatz bedeutet eine direkte Exposition des Steins gegenüber chemischem Angriff oder Erosion – und damit eine kürzere Standzeit.

Techniken zur Vermeidung übermäßiger Isolierung

Verringerung der Dämmdicke in kritischen Zonen. In Zonen mit extrem hohen Temperaturen oder intensiver Korrosion ist es vorteilhafter, höhere Wärmeverluste in Kauf zu nehmen, als eine vorzeitige Zerstörung der Arbeitsauskleidung zu riskieren.

Erzeugung eines starken Temperaturgradienten. Dies lässt sich durch bewusste Begrenzung der Isolierung oder durch den Einsatz externer Kühlung (Luftanblasung, Wassermantel) erreichen.

Gezielte Kühlung kritischer Stellen. In Wannenöfen werden die Auskleidungsgürtel auf Höhe des Glasspiegels häufig bewusst ohne Isolierung ausgeführt und mit Luft gekühlt, um Korrosion und Erosion in diesem am stärksten belasteten Bereich abzuschwächen.

Besondere Vorsicht beim Nachisolieren bestehender Öfen

Das Anbringen einer äußeren Isolierung an einer bereits in Betrieb befindlichen Anlage erhöht die Temperatur aller inneren Schichten. Dies kann zum Überschreiten der thermischen Belastbarkeit der Zwischenmaterialien führen oder eine Überhitzung und ein Kriechen der Stahlkonstruktion verursachen. Dies ist eine der häufigsten Modernisierungsfallen – eine scheinbar einfache Änderung, die eine Kaskade von Problemen auslösen kann. Deshalb lohnt es sich, vor einer Änderung der Anlage die möglichen Auswirkungen der Modernisierung stets mit einem spezialisierten Konstrukteur für Feuerfestauskleidungen zu analysieren.

Wichtigste Erkenntnisse

Häufig gestellte Fragen

Was ist der Unterschied zwischen Druckfeuerbeständigkeit (RUL) und reiner Feuerbeständigkeit (PCE)?

Die PCE gibt die Erweichungstemperatur eines Materials ohne Belastung an. Die Druckfeuerbeständigkeit gibt die Temperatur an, bei der sich das Material unter Druckbeanspruchung zu verformen beginnt – also unter Bedingungen, die dem realen Betrieb näher sind. In tragenden Zonen ist die Druckfeuerbeständigkeit der aussagekräftigere Kennwert.

Warum verkürzt eine zu dicke Isolierung die Lebensdauer der Auskleidung?

Eine zusätzliche Isolierung erhöht die Temperatur der Arbeitsschicht. Das beschleunigt die chemische Korrosion, verschiebt die thermoplastische Zone tiefer in die Auskleidung und behindert – in Drehrohröfen – die Bildung eines schützenden Ansatzes. Mehr Isolierung bedeutet nicht immer besser.

Steine oder Feuerfestbeton – was wählen?

Das ist eine Systementscheidung, nicht nur eine Materialfrage. Steine bieten schnellere Verlegung und Trocknung; Betone bieten geometrische Freiheit und weniger Fugen, erfordern jedoch Schalungen und eine sorgfältige Trocknung. Die Wahl hängt von der Geometrie der Anlage, den Betriebsbedingungen und der verfügbaren Stillstandszeit ab.

Wie viel höher als die Betriebstemperatur sollte die Feuerbeständigkeit eines Materials sein?

Eine praktische Faustregel nennt eine Marge von etwa 100–200 ℃ Druckfeuerbeständigkeit (ISO 1893) über der maximalen Betriebstemperatur. Dies ist jedoch eine Verallgemeinerung – die Ofenatmosphäre und das Vorhandensein korrosiver Einflüsse können die tatsächlichen Anforderungen erheblich verändern.

Benötigen Sie Unterstützung bei der Auswahl von Feuerfestmaterialien für eine konkrete Anwendung? Das technische Team von PCO bespricht gern die Betriebsbedingungen Ihres Ofens und schlägt eine auf Ihre Anforderungen zugeschnittene Lösung vor – unverbindlich.

Eigenschaften von Feuerfestmaterialien: Was CCS, BLÄ, Wärmeleitfähigkeit und Porosität wirklich aussagen

Datenblätter von Feuerfestmaterialien listen meist eine ähnliche Auswahl an Eigenschaften auf: chemische Zusammensetzung, Kaltdruckfestigkeit (CCS), bleibende lineare Änderung (BLÄ), Wärmeleitfähigkeit, offene Porosität und Rohdichte. Ingenieure vergleichen sie in Tabellen, Einkaufsabteilungen nutzen sie zur Bewertung von Lieferanten, und Instandhaltungsteams greifen bei der Reparaturplanung darauf zurück.

Es gibt nur ein Problem: diese Kennwerte werden leicht falsch interpretiert. Die Versuchung, zu einfachen Verallgemeinerungen und pauschalen Annahmen zu greifen, ist groß. Leider bedeutet eine höhere CCS nicht ein besseres Feuerfestmaterial. Eine niedrigere Porosität ist nicht immer ein Vorteil. Und eine im Labor gemessene Wärmeleitfähigkeit kann Ihnen sehr wenig darüber sagen, wie sich das Material tatsächlich im Inneren Ihres Ofens verhält.

In diesem Leitfaden schlüsseln wir auf, was jede dieser vier Schlüsseleigenschaften tatsächlich über das Verhalten eines Feuerfestmaterials aussagt – und, ebenso wichtig, was sie nicht aussagt. Wenn Sie feuerfeste Auskleidungen auslegen oder instand halten, hilft Ihnen das Verständnis dieser Feinheiten, kostspielige Fehler zu vermeiden.


Porosität: die Eigenschaft, die alle anderen bestimmt

Wenn Sie nur einen einzigen Wert auf einem Datenblatt betrachten könnten, wäre die Porosität der aussagekräftigste. Denn sie beeinflusst unmittelbar die Korrosionsbeständigkeit, das Temperaturwechselverhalten, die Durchlässigkeit, die Wärmeleitfähigkeit und die mechanische Festigkeit – also nahezu jede andere Eigenschaft, die im Betrieb von Bedeutung ist.

Was diese Zahl tatsächlich bedeutet

Die offene Porosität (OP) misst das Volumen der offenen, miteinander verbundenen Poren als Prozentsatz des Gesamtvolumens. Es sind die Poren, in die Flüssigkeiten und Gase eindringen können. Die Summe der offenen und geschlossenen Poren wird durch die Gesamtporosität beschrieben.

Diese Unterscheidung ist wichtig. Zwei Steine mit identischer offener Porosität, aber unterschiedlicher Gesamtporosität verhalten sich unter Temperaturwechselbeanspruchung unterschiedlich – unter anderem, weil geschlossene Poren Risse stoppen, ohne zugleich Wege für die korrosive Infiltration zu schaffen.

Messung der offenen Porosität nach dem Archimedes-Verfahren.

Wie die Porosität die Korrosionsbeständigkeit steuert

Offene Poren wirken als Fließwege – man kann sie sich als Netzwerk von Kanälen vorstellen, durch die geschmolzene Schlacke, Glas oder Metall tief in das Feuerfestmaterial eindringen. Je tiefer die Penetration, desto zerstörerischer die Korrosion, denn die Reaktionen laufen nicht nur an der Arbeitsoberfläche ab, sondern in der gesamten Infiltrationszone.

Aber das Volumen allein ist nicht alles. Die Porengrößenverteilung ist ebenso entscheidend. Ein Material mit feinen Poren (unter 1–5 µm) widersteht der Infiltration weit wirksamer als ein Material mit gleicher Gesamtporosität, aber gröberen Poren. Der Grund ist der Kapillardruck – feinere Poren erzeugen einen größeren Widerstand gegen das Eindringen von Flüssigkeiten.

Die praktischen Folgen sind erheblich. Die kritischen Porendurchmesser, unterhalb derer bestimmte Legierungen nicht eindringen können, betragen näherungsweise:

Legierungsart Kritischer Porendurchmesser
Stahl ~30 µm
Gusseisen ~5 µm
Aluminium ~0,5 µm

Das erklärt, warum Anwendungen mit Aluminiumkontakt besonders feinporige Materialien mit niedriger Porosität erfordern, während hüttentechnische Anwendungen eine etwas gröbere Struktur tolerieren.

Der Zielkonflikt Porosität–Temperaturwechsel

Und hier wird es kontraintuitiv. Unter bestimmten Bedingungen kann eine höhere Porosität die Temperaturwechselbeständigkeit verbessern – genau das Gegenteil dessen, was bei der Korrosionsbeständigkeit geschieht.

Poren wirken über mehrere Mechanismen als Rissstopper:

Abstumpfung der Rissspitze. Trifft ein sich ausbreitender Mikroriss auf eine Pore, wird die scharfe Rissspitze – ein extremer Spannungskonzentrator – durch die abgerundete Oberfläche der Pore ersetzt. Das kann die Spannungsintensität drastisch verringern und das weitere Risswachstum stoppen.

Rissablenkung und -verzweigung. Poren zwingen Risse, die Richtung zu ändern oder sich in viele kleinere Zweige aufzuteilen. Jede Ablenkung nimmt zusätzliche Energie auf und erhöht die effektive Zähigkeit des Materials.

Niedrigerer Elastizitätsmodul. Eine stärker poröse Struktur ist weniger steif. Eine geringere Steifigkeit bedeutet niedrigere Wärmespannungen bei gegebener Temperaturänderung – das Material kann sich « verbiegen » statt zu reißen.

Weniger gespeicherte elastische Energie. Dichte, hochfeste Feuerfestmaterialien speichern beim Aufheizen große Mengen elastischer Verformungsenergie. Diese gespeicherte Energie ist die treibende Kraft der schnellen, zerstörerischen Rissausbreitung. Die Porosität verringert diese Energiereserve.

Genau aus diesem Grund sind Dämmsteine (mit 45–85 % Porosität) gegen Temperaturwechselschäden praktisch unempfindlich, während dichte Materialien mit niedriger Porosität schon nach einer einzigen schnellen Temperaturänderung katastrophal versagen können.

Der Zielkonflikt in der Auslegung

Jeder Ingenieur, der mit Feuerfestmaterialien arbeitet, steht vor demselben Dilemma: niedrigere Porosität für die Korrosionsbeständigkeit oder höhere für die Temperaturwechselbeständigkeit? Die Antwort hängt vollständig davon ab, welcher Verschleißmechanismus in Ihrer konkreten Anwendung dominiert.

In der Sinterzone eines Zementofens, wo die Hauptgefahr der chemische Angriff durch alkalireichen flüssigen Klinker ist, wollen Sie eine niedrige Porosität. In einer Stahlpfanne, die bei jedem Abstich schnelle Temperaturzyklen durchläuft, brauchen Sie genügend Porosität, um den Schock zu überstehen. Diesen Zielkonflikt falsch abzuwägen ist einer der häufigsten und teuersten Fehler bei der Materialauswahl.


Kaltdruckfestigkeit (CCS): der am häufigsten missverstandene Wert auf dem Datenblatt

Die CCS ist die maximale Drucklast, die eine Feuerfestprobe bei Raumtemperatur bis zum Bruch aufnehmen kann. Sie ist zugleich wahrscheinlich die am meisten überschätzte Eigenschaft in der Spezifikation von Feuerfestmaterialien.

Kaltdruckfestigkeitsprüfung (CCS).

Was die CCS Ihnen tatsächlich sagt

Die CCS ist in erster Linie ein Werkzeug der Qualitätskontrolle. Sie zeigt an, ob das Material während der Produktion bei der richtigen Temperatur gebrannt wurde, ob die Sinterung korrekt ablief und ob sich das Bindungssystem (hydraulisch, chemisch oder keramisch) wie vorgesehen ausgebildet hat.

Mit anderen Worten: Sie gibt Auskunft über die Gleichmäßigkeit der Produktion. Eine Charge Steine mit einer CCS deutlich unter der Spezifikation hat wahrscheinlich ein Fertigungsproblem. Das ist eine wirklich wertvolle Information.

Warum eine höhere CCS nicht « besser » bedeutet

In der Branche hält sich hartnäckig der Mythos, ein Feuerfestmaterial mit höherer CCS sei von Natur aus besser. Das ist irreführend, und in manchen Fällen ist sogar das Gegenteil der Fall.

Das grundlegende Problem: Die CCS wird bei Raumtemperatur gemessen. Die Arbeitsumgebung eines Feuerfestmaterials liegt bei 800 °C, 1200 °C, 1500 °C oder mehr. Das Verhalten eines Materials bei Raumtemperatur kann mit seinem Verhalten bei Betriebstemperatur wenig gemein haben.

Konkret:

Eine übermäßige CCS kann auf einen hohen Anteil glasiger Phase hindeuten. Glas ist bei Raumtemperatur fest und steif – was beeindruckende CCS-Werte ergibt. Aber Glas erweicht mit steigender Temperatur allmählich. Ein an glasiger Phase reiches Feuerfestmaterial kann bei 20 °C eine ausgezeichnete CCS zeigen, sich aber bei 1100 °C unter Last leicht verformen. Die Folge ist Kriechen – eine langsame, irreversible Maßänderung unter anhaltender Spannung bei hoher Temperatur, die die Geometrie der Auskleidung zerstören und kritische Spielräume schließen kann.

Eine sehr hohe CCS korreliert häufig mit Sprödigkeit. Extrem feste, steife Materialien haben eine begrenzte Fähigkeit, thermische und mechanische Spannungen aufzunehmen. Bei zyklischen Temperaturänderungen neigen sie zu zerstörerischer Rissbildung und Abplatzen statt zu kontrollierter Mikrorissbildung.

Die CCS sagt nichts über die Heißfestigkeit aus. Zur Vorhersage des mechanischen Verhaltens im Betrieb sind die Heißbiegefestigkeit (HMOR) und die Druckfeuerbeständigkeit (RUL) weit aussagekräftiger. Die HMOR misst die Biegefestigkeit bei der tatsächlichen Betriebstemperatur. Die RUL misst den Widerstand gegen Verformung unter konstanter Last bei steigender Temperatur. Beide geben direkten Aufschluss darüber, ob das Material seine strukturelle Integrität dort behält, wo es wirklich zählt – im Inneren des Ofens, bei hoher Temperatur.

Wozu die CCS wirklich taugt

Die CCS sagt zuverlässig vorher, ob ein Feuerfestmaterial die mechanischen Beanspruchungen von Transport, Handhabung und Einbau übersteht. Ein Stein muss eine ausreichende Druckfestigkeit haben, um Lasten auf der Palette, Staplerstöße und die Kräfte beim Vermauern aufzunehmen. Zu diesem Zweck ist die CCS eine angemessene und notwendige Spezifikation.

Praktische Schlussfolgerung

Widerstehen Sie beim Betrachten eines Datenblatts dem Reflex, eine höhere CCS mit der mechanischen Beständigkeit des Materials im Betrieb gleichzusetzen. Fragen Sie stattdessen: Welche sind die dominierenden Belastungen in meiner konkreten Anwendung – Druck, thermisch, chemisch? Sehen Sie sich dann die Eigenschaften an, die die Beständigkeit gegen diese Belastungen direkt messen. Die CCS sagt Ihnen, ob das Material korrekt hergestellt wurde. Sie sagt nicht, wie lange Ihre Auskleidung halten wird.


Bleibende lineare Änderung (BLÄ): wie sich vorhersagen lässt, ob die Fugen halten

Die bleibende lineare Änderung (BLÄ) misst die irreversible Maßänderung, die auftritt, nachdem ein Feuerfestmaterial auf eine bestimmte Temperatur erhitzt und wieder auf Raumtemperatur abgekühlt wurde.

Was die BLÄ über die Produktion aussagt

Die BLÄ zeigt, ob das Feuerfestmaterial während der Produktion in einen stabilen Gleichgewichtszustand gebracht wurde. Wurde ein Stein bei einer niedrigeren Temperatur als seiner Ziel-Betriebstemperatur gebrannt, setzen sich die chemischen Reaktionen und Sintervorgänge, die im Ofen des Herstellers nicht abgeschlossen wurden, im Inneren Ihres Ofens fort.

Diese fortlaufende Reaktion bedeutet, dass das Material seine Abmessungen noch ändert, während es bereits in Ihrer Auskleidung ist – und nach dem Abkühlen kehrt es nicht zu seinen ursprünglichen Maßen zurück.

Die BLÄ ist nicht dasselbe wie die Wärmedehnung 

Das ist eine entscheidende Unterscheidung, die selbst erfahrene Ingenieure verwechseln.

Die reversible Wärmedehnung (RWD) ist die reversible Änderung der Abmessungen eines Produkts infolge steigender Temperatur. Es ist ein rein physikalischer Vorgang: Die Atome schwingen bei höheren Temperaturen intensiver, das Kristallgitter dehnt sich aus, das Material wächst. Beim Abkühlen kehrt es zu seinen ursprünglichen Abmessungen zurück.

Die bleibende lineare Änderung (BLÄ) beschreibt die Änderung, die irreversibel sein wird – das Material kann sowohl schwinden als auch sich ausdehnen. Es ist die bleibende Spur, die die Hochtemperaturbeanspruchung in der Struktur des Materials hinterlässt. Die BLÄ resultiert aus:

Reversible Wärmedehnung (RWD) und bleibende lineare Änderung (BLÄ).

Man kann es sich so vorstellen: Die RWD ist das Material, das mit der Temperatur « atmet » – es kehrt immer zum Ausgangspunkt zurück. Die BLÄ ist eine bleibende Änderung in der « DNA » des Materials nach der Beanspruchung durch die Betriebsbedingungen.

Warum PLC für die Integrität der Auskleidung wichtig ist 

Zunächst ist festzuhalten, dass eine bleibende Schwindung oder Ausdehnung eine natürliche Eigenschaft von Feuerfestmaterialien ist. Sie stellen kein Problem dar, wenn sie in geringem Maße auftreten – zum Problem können sie werden, wenn sie ein großes Ausmaß annehmen.

Negative BLÄ (Schwindung). Wenn ein Feuerfestmaterial im Betrieb bleibend schwindet, öffnen sich die Fugen. Offene Fugen ermöglichen es Flammen, heißen Gasen oder korrosiven Flüssigkeiten, die Arbeitsauskleidung zu umgehen und die Sicherheitsschichten oder den Stahlmantel anzugreifen. In extremen Fällen führt dies zu Überhitzungen am Mantel, zu einer beschleunigten Degradation der Sicherheitsschichten und damit zu ungeplanten Reparaturen.

Eine positive BLÄ (Ausdehnung) wird mitunter bewusst angestrebt. In Gefäßauskleidungen wie Stahlpfannen erzeugt eine kontrollierte positive BLÄ einen festen Klemmring, wenn die Steine während der ersten Aufheizzyklen leicht wachsen. Dieser Selbstklemm-Effekt dichtet die Fugen ab und verhindert das Eindringen von Metall – eine kritische Anforderung in der Hüttentechnik. Manche Materialien auf Basis « quellender Tone » oder spinellbildender Zusammensetzungen sind eigens zu diesem Zweck ausgelegt.

Wie die BLÄ die Ofenkonstruktion beeinflusst

Das Zusammenspiel von RWD und BLÄ steuert mehrere zentrale Konstruktionsentscheidungen:

Dehnungsfugen müssen die RWD aufnehmen – das reversible thermische « Atmen » der Auskleidung bei jedem Betriebszyklus. Unterdimensionierte Fugen führen zu Druckschäden, Abplatzen und in extremen Fällen zur Verformung des Stahlmantels. Überdimensionierte Fugen wiederum lassen heiße Gase durch die Auskleidung durchbrechen.

Die langfristige Fugenintegrität hängt von der BLÄ ab. Selbst wenn die Dehnungsfugen für die RWD gut ausgelegt sind, öffnet eine übermäßige negative BLÄ die Arbeitsfugen über die gesamte Kampagne hinweg allmählich und verschlechtert das Verhalten der Auskleidung im Lauf der Zeit.

Mörtelfugen übernehmen eine ausgleichende Rolle. Ein richtig gewählter Mörtel ist leicht kompressibel und nimmt bis zur Hälfte der reversiblen Wärmedehnung des Mauerwerks auf. In großformatigen Konstruktionen wie Koksofenbatterien – wo herkömmliche Dehnungsfugen unpraktikabel sind – werden hochplastische Mörtel eingesetzt, um die gesamte Wärmedehnung der Wand aufzunehmen.

Praktische Schlussfolgerung

Prüfen Sie bei der Spezifikation von Feuerfestmaterialien stets, ob die BLÄ bei einer Temperatur gemessen wurde, die Ihren tatsächlichen Betriebsbedingungen entspricht. Ein BLÄ-Wert bei 1000 °C ist nutzlos, wenn Ihre Anwendung bei 1500 °C läuft. Und denken Sie daran – eine kleine, kontrollierte positive BLÄ kann in manchen Gefäßauskleidungen ein Vorteil sein, während eine negative BLÄ fast immer unerwünscht ist.


Wärmeleitfähigkeit: die Zahl, die sich mit allem ändert

Die Wärmeleitfähigkeit bestimmt die Geschwindigkeit des Wärmeflusses durch ein Material. In der Feuerfesttechnik entscheidet sie darüber, wie wirksam eine Auskleidung als Dämmstoff (um Energie zu sparen und den Mantel zu schützen) oder als Wärmeleiter (um Wärme abzuführen und die Arbeitsfläche zu kühlen) wirkt.

Was diese Zahl aussagt

Im einfachsten Sinne ist die Wärmeleitfähigkeit die Grundlage jeder Wärmebilanz bei der Ofenauslegung. Sie bestimmt die Auskleidungsdicke, die Manteltemperatur, die Wärmeverluste und den Energieverbrauch. Ist dieser Wert falsch, bricht die gesamte thermische Auslegung zusammen.

Doch es gibt eine Schwierigkeit: die Wärmeleitfähigkeit ist keine Materialkonstante. Sie ändert sich mit Temperatur, Atmosphäre und Messverfahren – mitunter drastisch.

Wie die Temperatur alles verändert

Dichte und poröse Feuerfestmaterialien reagieren auf die Temperatur genau entgegengesetzt:

Dichte Materialien: die Leitfähigkeit nimmt mit steigender Temperatur ab. Der Mechanismus ist die Phononenstreuung – wenn die Atome bei höheren Temperaturen intensiver schwingen, stören sie die Wärmeleitung durch das Kristallgitter stärker.

Dämmende und leichte Materialien: die Leitfähigkeit nimmt mit der Temperatur zu. Bei hohen Temperaturen wird die Strahlung durch die großen inneren Poren zum dominierenden Wärmeübertragungsmechanismus und überwiegt die Leitung durch die feste Phase, die bei niedrigeren Temperaturen dominiert.

Dieses gegenläufige Verhalten bedeutet, dass ein bei 600 °C gut dämmendes Material bei 1200 °C eine deutlich schwächere Dämmung bieten kann – eine Tatsache, die bei der Auslegung mehrschichtiger Auskleidungen zu berücksichtigen ist.

Der Atmosphäreneffekt, den die meisten Ingenieure übersehen

Die Wärmeleitfähigkeit hängt nicht nur vom festen Material ab, sondern auch vom Gas, das seine Poren füllt. Das ist bei porösen Materialien besonders bedeutsam.

Ein silikatisch-tonerdehaltiges Feuerfestmaterial hat in Wasserstoffatmosphäre eine deutlich höhere Wärmeleitfähigkeit als dasselbe Material in Luft. Die Wärmeleitfähigkeit von Wasserstoff ist etwa 7× so hoch wie die von Stickstoff. In Anwendungen, in denen wasserstoffreiche Gase vorkommen – manche Wärmebehandlungsöfen, die Direktreduktion in der Hüttentechnik – unterschätzen die im Luft gemessenen Standard-Leitfähigkeitsdaten die tatsächlichen Wärmeverluste erheblich.

Wärmeleitfähigkeit messen – eine häufige Falle

Es gibt zwei Standardverfahren zur Messung der Wärmeleitfähigkeit, und sie können um 15–25 % abweichende Ergebnisse liefern:

Verfahren Funktionsprinzip Typische Anwendung
Kalorimetrisch (stationär) Misst den Wärmestrom nach Erreichen des thermischen Gleichgewichts Referenzverfahren für die Ofenauslegung; liefert einen über den Temperaturgradienten gemittelten Wert
Heißdrahtverfahren (instationär) Misst die Temperaturantwort auf einen schnellen Wärmeimpuls Schnellere Messung; liefert punktuelle Werte bei bestimmten Temperaturen

Die Abweichung rührt von grundlegenden Unterschieden in der Funktionsweise dieser Verfahren her. Das Kalorimeter misst die Leitfähigkeit als Mittelwert über den Temperaturgradienten im Inneren der Probe, während das Heißdrahtverfahren den Wert bei einer bestimmten Temperatur erfasst. Zudem leitet das Heißdrahtverfahren die Wärme radial und das Kalorimeter linear – bei anisotropen Materialien ergibt das unterschiedliche Ergebnisse.

In der Praxis bevorzugen Ofenkonstrukteure in der Regel Daten aus dem kalorimetrischen (stationären) Verfahren. Liegen nur Heißdraht-Daten vor, werden üblicherweise Korrekturfaktoren von 0,7–0,8 angewendet, um sie an die Auslegungserwartungen anzupassen.

Praktische Konsequenzen für die Auslegung der Auskleidung

Bei der Spezifikation von Feuerfestmaterialien für eine neue Auskleidung oder der Bewertung der Dämmwirkung:

Prüfen Sie stets das Messverfahren. Datenblätter geben es nicht immer an. Wirken die Leitfähigkeitswerte für ein dichtes Material überraschend niedrig, stammen sie möglicherweise aus einer stationären Messung. Wirken sie für ein dämmendes Material hoch, stammen sie möglicherweise aus dem Heißdrahtverfahren.

Verwenden Sie temperaturspezifische Werte. Ein einzelner Leitfähigkeitswert bei 1000 °C ist für eine Auskleidung mit einem Gradienten von 1500 °C an der Arbeitsfläche bis 150 °C am Mantel unzureichend. Mehrpunktdaten über den gesamten Betriebsbereich sind unerlässlich.

Berücksichtigen Sie die Atmosphäre. Umfasst Ihr Prozess reduzierende Gase, Wasserstoff oder Wasserdampf, können die in Luft gemessenen Standarddaten die tatsächlichen Wärmeverluste unterschätzen.

Beachten Sie den Alterungseffekt. Schlackeninfiltration, Sinterung und chemische Reaktionen im Betrieb verändern die Porenstruktur – und damit die Leitfähigkeit. Das thermische Verhalten einer Auskleidung im ersten Monat kann sich deutlich von ihrem Verhalten nach einem Jahr unterscheiden.

Wie diese vier Eigenschaften zusammenwirken

Keine Eigenschaft eines Feuerfestmaterials existiert für sich allein. Die vier hier behandelten Eigenschaften bilden ein zusammenhängendes System, und das Verständnis dieser Zusammenhänge ist es, was eine wirksame Materialauswahl vom bloßen Vergleich von Datenblättern unterscheidet.

Die Porosität als gemeinsamer Nenner

Die Porosität beeinflusst unmittelbar alle drei übrigen Eigenschaften:

Mit zunehmender Porosität… CCS BLÄ (Tendenz) Wärmeleitfähigkeit
Effekt Nimmt ab Schwindungsneigung kann zunehmen (mehr Volumen zum Sintern) Nimmt ab (bessere Dämmung)
Vorteil Bessere Temperaturwechselbeständigkeit Bessere Energieeffizienz
Nachteil Geringere mechanische Festigkeit Mögliche Fugeninstabilität Schwächere konduktive Kühlung der Heißseite

Das Paradoxon von CCS und Temperaturwechsel

Eine sehr hohe CCS bedeutet meist eine sehr niedrige Porosität und hohe Steifigkeit, und beide Faktoren verringern die Temperaturwechselbeständigkeit. Das festeste Material im Regal kann zugleich das anfälligste für schnelle Temperaturänderungen sein. Wenn zyklische Wärmebelastungen Teil der Betriebsrealität sind, ist eine moderate CCS oft die klügere Spezifikation.

Die Wechselbeziehung von BLÄ und Leitfähigkeit

Wenn ein Material im Betrieb eine bleibende Maßänderung erfährt – sei es Sinterung (Schwindung) oder eine Phasenumwandlung (Ausdehnung) – ändert sich seine Porenstruktur. Die Sinterung verringert die Porosität, was die Wärmeleitfähigkeit erhöht. Die Auskleidung wird mit der Zeit zu einem weniger wirksamen Dämmstoff. Deshalb sollten thermografische Daten aus dem ersten Jahr einer Kampagne nicht zur Vorhersage der Manteltemperatur im dritten Jahr verwendet werden, ohne diese Entwicklung zu berücksichtigen.

Wichtigste Erkenntnisse

Häufig gestellte Fragen

Bedeutet eine höhere CCS ein besseres Feuerfestmaterial?

Nein. Die CCS (Kaltdruckfestigkeit) ist in erster Linie ein Indikator für die Fertigungsqualität, gemessen bei Raumtemperatur. Eine sehr hohe CCS kann sogar auf einen Überschuss an glasiger Phase und Sprödigkeit hindeuten, was die Temperaturwechselbeständigkeit verschlechtert. HMOR und RUL sagen weit mehr über das Verhalten des Materials bei hoher Temperatur aus.

Was ist der Unterschied zwischen offener und Gesamtporosität?

Die offene Porosität (OP) umfasst nur die miteinander verbundenen und zur Oberfläche hin offenen Poren – in diese dringen Flüssigkeiten und Gase ein. Die Gesamtporosität ist die Summe aus offenen und geschlossenen Poren. Zwei Steine mit gleicher offener, aber unterschiedlicher Gesamtporosität verhalten sich unter Temperaturwechsel unterschiedlich, weil geschlossene Poren Risse stoppen.

Warum ist die Wärmeleitfähigkeit aus dem Datenblatt manchmal irreführend?

Weil sie keine Materialkonstante ist. Sie ändert sich mit der Temperatur (bei dichten Materialien abnehmend, bei dämmenden zunehmend), mit der Atmosphäre (Wasserstoff leitet Wärme etwa 7× besser als Stickstoff) und mit dem Messverfahren (die Ergebnisse können um 15–25 % abweichen). Eine einzelne Zahl ohne angegebene Bedingungen hat einen begrenzten Auslegungswert.

Was ist der Unterschied zwischen BLÄ und Wärmedehnung?

Die Wärmedehnung (RWD) ist reversibel – das Material wächst beim Aufheizen und kehrt nach dem Abkühlen zu seinem Maß zurück. Die BLÄ (bleibende lineare Änderung) ist irreversibel – eine bleibende Schwindung oder Ausdehnung, die nach der Hochtemperaturbeanspruchung in der Struktur verbleibt. Dehnungsfugen werden für die RWD ausgelegt, während die Fugenintegrität über die Zeit von der BLÄ abhängt.

Brauchen Sie Unterstützung bei der Interpretation der Werte eines Datenblatts für Ihre konkrete Anwendung? Das technische Team von PCO hilft Ihnen, die Eigenschaften eines Materials im Kontext Ihrer Betriebsbedingungen, Verschleißmechanismen und Leistungsziele zu bewerten.